मुख्य उत्पादन प्रक्रियेचे मुद्दे
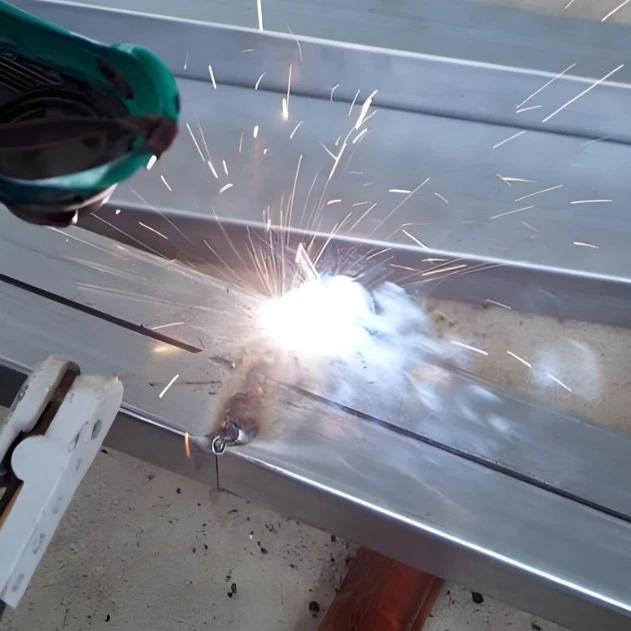
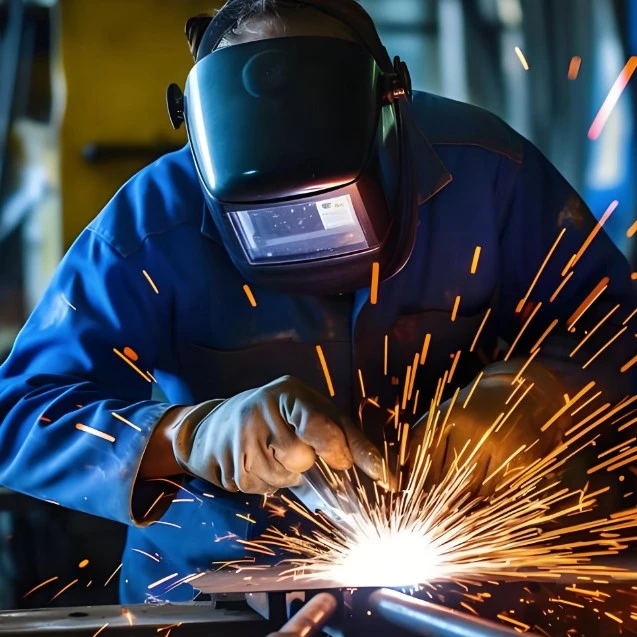
फोटोव्होल्टेइक वेल्डिंग प्रोसेसिंगमध्ये सिंगल-सेल वेल्डिंग, सीरिज वेल्डिंग, लॅमिनेटिंग आणि लॅमिनेशन यासारख्या महत्त्वाच्या पायऱ्यांचा समावेश होतो. गुणवत्तेची खात्री करण्यासाठी प्रत्येक चरणासाठी पॅरामीटर्सचे कठोर नियंत्रण आवश्यक आहे:
सिंगल-सेल वेल्डिंग: टिन-प्लेटेड सोल्डर स्ट्रिप सोलर सेलच्या मुख्य ग्रीड लाइनवर अचूकपणे वेल्ड करण्यासाठी स्थिर-तापमान सोल्डरिंग लोह वापरा. सोल्डरिंग आयर्न हेडचे तापमान 260-280 डिग्री सेल्सिअसच्या आत काटेकोरपणे नियंत्रित केले जाते आणि उच्च तापमानामुळे सोलर सेलचे नुकसान टाळण्यासाठी वेल्डिंगची वेळ 3 सेकंदांच्या आत मर्यादित आहे;
मालिका वेल्डिंग स्टेज: सोल्डर स्ट्रिप्स वापरून रिव्हर्स सीरिजमध्ये एकाधिक सौर सेल कनेक्ट करा. पेशींमधील अंतर त्रुटी ±0.5 मिमीच्या आत नियंत्रित केली जाते आणि सोल्डर स्ट्रिप्सचा सपाटपणा सध्याच्या प्रसारण कार्यक्षमतेवर थेट परिणाम करतो;
लॅमिनेटिंग प्रक्रिया: टेम्पर्ड ग्लास, ईव्हीए ॲडेसिव्ह फिल्म, सोलर सेल सीरीज आणि बॅकशीट (टीपीटी) च्या क्रमाने सामग्रीचा थर लावा. लॅमिनेटिंग केल्यानंतर, सूक्ष्म क्रॅक आणि अपूर्ण सोल्डरिंग सारख्या दोष पूर्णपणे काढून टाकण्यासाठी ईएल चाचणी घेतली जाते;
लॅमिनेशन स्टेज: ईव्हीए ॲडेसिव्ह फिल्म वितळण्यासाठी आणि घट्ट करण्यासाठी उच्च-तापमान आणि उच्च-दाब प्रक्रिया वापरा, सीलबंद रचना तयार करा. सीलिंग कार्यप्रदर्शन सुनिश्चित करण्यासाठी तापमान आणि व्हॅक्यूमिंग वेळ EVA च्या प्रकारानुसार अचूकपणे समायोजित करणे आवश्यक आहे.
स्थापना आणि कनेक्शन तपशील
फोटोव्होल्टेइक वेल्डिंग प्रक्रियेनंतर, सिस्टमचे स्थिर ऑपरेशन सुनिश्चित करण्यासाठी घटकांची स्थापना आणि कनेक्शन कठोरपणे मानक वैशिष्ट्यांचे पालन केले पाहिजे:
1. रेलिंग फिक्सेशन: आउटडोअर इन्स्टॉलेशनसाठी, हॉट-डिप गॅल्वनाइज्ड स्टील किंवा ॲल्युमिनियम मिश्र धातु रेल आवश्यक आहे. ≤ 2 मिमीच्या स्थापनेची सपाटता त्रुटी आणि < 4 मिमीच्या कर्ण विचलनासह ते बोल्ट किंवा क्लॅम्प वापरून निश्चित केले पाहिजेत;
2. घटक कनेक्शन: MC4 फोटोव्होल्टेइक कनेक्टर आंतर-घटक कनेक्शनसाठी वापरले जातात. सकारात्मक आणि नकारात्मक टर्मिनल्स घालताना, घट्टपणाची पुष्टी करण्यासाठी "क्लिक" आवाज ऐकला पाहिजे. थेट सूर्यप्रकाशामुळे इन्सुलेशन वृद्धत्व टाळण्यासाठी केबल वाकण्याची त्रिज्या 48 मिमी पेक्षा कमी नसावी;
3. जंक्शन बॉक्स वेल्डिंग: बायपास डायोड आणि वेल्डिंग टेप वेल्डिंग करण्यापूर्वी, इन्फ्रारेड प्रीहीटिंग आवश्यक आहे. प्रीहीटिंग तापमान 120-150 ℃ वर नियंत्रित केले पाहिजे, सोल्डरिंग लोह तापमान 240-260 ℃ पर्यंत कमी केले पाहिजे आणि डायोडला थर्मल नुकसान टाळण्यासाठी वेल्डिंगची वेळ 2 सेकंदात कमी केली पाहिजे;
4. तयार उत्पादनाची तपासणी: वेल्डिंगनंतर, कनेक्शनचा प्रतिकार < 0.5mΩ आहे याची खात्री करण्यासाठी वहन आणि कमी प्रतिरोधक चाचण्या करा. त्याच वेळी, वेल्डिंगच्या गुणवत्तेची सर्वसमावेशकपणे खात्री करून, सोल्डर जोड्यांचा अंतर्गत शून्य दर तपासण्यासाठी एक्स-रे इमेजिंग वापरा.
प्रश्नोत्तरे
1. प्रश्न: फोटोव्होल्टेइक वेल्डिंग प्रक्रियेदरम्यान, उच्च तापमान बॅटरी पेशींना सहजपणे नुकसान करू शकते. हे कसे टाळायचे?
उत्तर: प्रक्रिया पॅरामीटर्सचे अचूक नियंत्रण करून हे साध्य केले जाऊ शकते. एकल पेशींसाठी सोल्डरिंग लोहाचे तापमान 260-280℃ पर्यंत मर्यादित आहे आणि वेळ 3 सेकंदांपेक्षा जास्त नाही. कनेक्शन बॉक्ससाठी सोल्डरिंग लोहाचे तापमान 240-260℃ पर्यंत कमी केले जाते आणि वेळ 2 सेकंदांपेक्षा जास्त नाही. त्याच वेळी, स्थानिक ओव्हरहाटिंग टाळण्यासाठी व्यावसायिक तापमान नियंत्रण उपकरणे रिअल-टाइम मॉनिटरिंगसाठी वापरली जातात.
2. प्रश्न: वेल्डेड घटकांचे कनेक्शन प्रतिरोध खूप जास्त असल्यास काय करावे?
उत्तर: प्रथम, सोल्डरिंग टेपचे बॅटरीच्या मुख्य ग्रिड लाईन्सला चिकटलेले असणे तपासा जेणेकरून कोणतेही खोटे सोल्डरिंग नाही. दुसरे म्हणजे, सोल्डरिंग टेप आणि बॅटरी पूर्णपणे एकत्रित आहेत याची खात्री करण्यासाठी वेल्डिंग तापमान आणि वेळ पॅरामीटर्स ऑप्टिमाइझ करा. शेवटी, वेल्डिंगनंतर कमी-प्रतिरोधक चाचणी काटेकोरपणे करा आणि 不合格 उत्पादनांची त्वरित पुनर्रचना करा.
3. प्रश्न: बाहेरील-स्थापित फोटोव्होल्टेइक घटकांचे वेल्डिंग क्षेत्र वृद्धत्वास प्रवण असतात. टिकाऊपणाची खात्री कशी करावी?
उत्तर: गंजरोधक क्षमता वाढविण्यासाठी समर्थन हॉट-डिप गॅल्वनाइज्ड स्टील किंवा ॲल्युमिनियम मिश्र धातुचे बनलेले आहेत. केबल्स थेट सूर्यप्रकाश टाळतात आणि पुरेशी वाकलेली त्रिज्या सुनिश्चित करतात. कनेक्शन बॉक्स चांगले सीलबंद आहे. मटेरियल आणि इन्स्टॉलेशन या दोन्ही तपशिलांमधून, वेल्डिंग क्षेत्रे दीर्घकाळ स्थिर राहण्याची खात्री केली जाते.
4. प्रश्न: विविध प्रकारच्या EVA चिकट फिल्म्ससाठी लॅमिनेशन स्टेज दरम्यान पॅरामीटर्स कसे समायोजित करावे?
उत्तर: लॅमिनेशन तापमान आणि व्हॅक्यूमिंग वेळ EVA ॲडहेसिव्ह फिल्मच्या वितळण्याच्या बिंदू आणि वितळण्याच्या निर्देशांकानुसार अचूकपणे समायोजित करणे आवश्यक आहे जेणेकरून EVA ॲडहेसिव्ह फिल्म पूर्णपणे वितळली जाईल आणि घट्ट होईल, एक घट्ट सीलिंग संरचना तयार होईल. चिकट फिल्मच्या मॉडेलवर आधारित व्यावसायिक तांत्रिक संघाद्वारे विशिष्ट पॅरामीटर्स सानुकूलित केले जाऊ शकतात.
शेंगुई मेटल "अचूक कारागिरी आणि स्थिर गुणवत्ता" त्याच्या मुख्य स्पर्धात्मकता म्हणून घेते. फोटोव्होल्टेइक वेल्डिंग प्रक्रियेच्या अनेक वर्षांच्या संचित अनुभवासह, त्याने अनेक फोटोव्होल्टेइक ऊर्जा प्रकल्पांसाठी स्थिर आणि विश्वासार्ह प्रक्रिया सेवा प्रदान केल्या आहेत आणि उद्योगात चांगली प्रतिष्ठा मिळवली आहे. आम्ही फोटोव्होल्टेइक मॉड्यूल्सच्या वैशिष्ट्यांनुसार आणि सामग्रीच्या आवश्यकतांनुसार वेल्डिंग प्रक्रिया अचूकपणे सानुकूलित करू शकतो आणि लहान बॅच प्रोटोटाइपिंगपासून मोठ्या प्रमाणात उत्पादनापर्यंत संपूर्ण प्रक्रियेस समर्थन देऊ शकतो. आम्ही समर्थनासाठी तपशीलवार किंमत सूची आणि कोटेशन प्रदान करतो. आम्ही जगभरातील विश्वासार्ह फोटोव्होल्टेइक वेल्डिंग प्रोसेसिंग ब्रँड्सपैकी एक आहोत, चीनमध्ये मेड इन चायना प्रक्रियेचे विश्वसनीय परिणाम सतत देत आहोत.
हॉट टॅग्ज: फोटोव्होल्टेइक वेल्डिंग प्रक्रिया, पुरवठादार, निर्माता
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик